Diseñadas para maximizar la seguridad, eficiencia y el rendimiento operativo bajo los estándares industriales más exigentes del mundo.
Los sótanos comerciales, los complejos industriales subterráneos, los túneles viales y las instalaciones de almacenamiento a gran profundidad plantean uno de los desafíos más hostiles para el diseño lumínico. A diferencia de las instalaciones sobre el nivel del suelo, donde la luz natural sirve de respaldo y los niveles de humedad tienden a estabilizarse naturalmente, los sótanos operan bajo condiciones extremas y de oscuridad absoluta permanente.
Como exportador de iluminación LED de sótano de máxima confianza, entendemos que la iluminación en estos entornos no es una simple cuestión de visibilidad; es una columna vertebral para la seguridad laboral, la eficiencia de los flujos de tránsito y la continuidad del negocio. Entre los factores críticos que determinan la necesidad de luminarias con ingeniería avanzada se encuentran:
A nivel mundial, la rápida urbanización y la necesidad de optimizar el espacio terrestre han llevado a una explosión de proyectos de infraestructura subterránea. El desarrollo de ciudades inteligentes o "Smart Cities" incluye redes de transporte subterráneo, centros logísticos bajo tierra de última generación y plantas de tratamiento ocultas. Este cambio estructural global requiere que los proveedores y exportadores ofrezcan sistemas de iluminación integrados en redes IoT (Internet de las Cosas), capaces de responder dinámicamente a la demanda real del espacio.
Los costes operativos de electricidad representan una de las mayores partidas de gasto para los operadores de infraestructuras críticas. La sustitución de sistemas antiguos de halogenuros metálicos y vapor de sodio por tecnología LED de última generación no solo reduce el consumo directo de energía hasta en un 70%, sino que minimiza la huella de carbono global. En el contexto actual de las regulaciones europeas (Green Deal) y americanas sobre descarbonización industrial, la elección de un socio fabricante de confianza no solo es una decisión técnica, sino un paso fundamental hacia el cumplimiento de los estándares ESG (ambientales, sociales y de gobernanza).
La confiabilidad de un exportador de iluminación industrial radica en su capacidad para cumplir rigurosamente con los marcos regulatorios de cada mercado de destino. Ningbo Jia Lighting Co., Ltd. opera bajo estrictos protocolos de control de calidad para garantizar el cumplimiento normativo en los mercados más exigentes de Europa, América y Asia:
Explora cómo nuestras luminarias industriales resuelven desafíos de visibilidad y durabilidad en diversos entornos de sótano y estructuras de alta exigencia operacional.
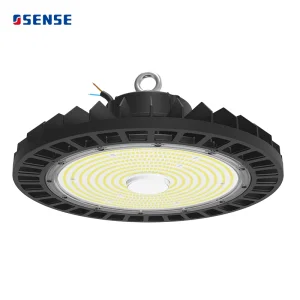
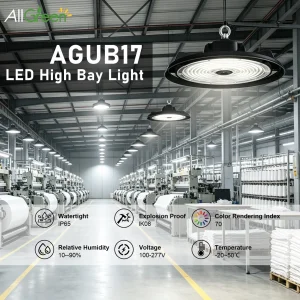
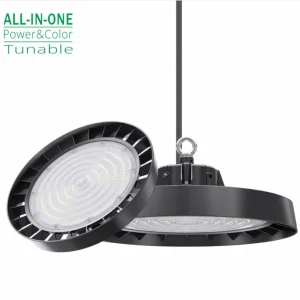
En los sótanos logísticos de gran altura, las luminarias de bahía alta tipo UFO LED (100W a 240W) y los sistemas lineales con ángulos ópticos precisos garantizan que la luz penetre de manera efectiva en los pasillos de estanterías estrechas, maximizando la velocidad de picking y reduciendo errores.
Las luminarias lineales herméticas IP65 de aluminio de alta resistencia están diseñadas específicamente para el estrés ambiental continuo de los túneles. Soportan la acumulación de humos, gases de escape y las vibraciones constantes del tráfico pesado diario.
Nuestras luminarias empotradas SMD con certificación IP54 garantizan que no existan emisiones de partículas volátiles en ambientes controlados de manufactura farmacéutica, resistiendo la desinfección química frecuente sin degradación de los difusores.
El futuro de la iluminación en sótanos va mucho más allá de simplemente emitir luz blanca. La hoja de ruta de diseño técnico de Ningbo Jia Lighting Co., Ltd. integra las tecnologías más avanzadas del mercado, ofreciendo soluciones orientadas al futuro:
Ningbo Jia Lighting Co., Ltd. es un fabricante profesional de iluminación LED especializado en la investigación, desarrollo, producción y suministro de soluciones de iluminación industrial de alto rendimiento. Como un fabricante de confianza de iluminación industrial LED inteligente, la empresa se enfoca en proporcionar sistemas de iluminación eficientes energéticamente, duraderos e inteligentes para fábricas, almacenes, instalaciones comerciales y aplicaciones industriales complejas a nivel mundial.
Con una amplia experiencia en tecnología LED y procesos de manufactura avanzados, Jia Lighting desarrolla soluciones de iluminación de vanguardia diseñadas para mejorar significativamente la visibilidad, la eficiencia operativa y la gestión inteligente de la energía en entornos industriales exigentes. La cartera de productos de la empresa abarca sistemas de iluminación industrial LED, soluciones de iluminación para fábricas, productos de iluminación para almacenes y aplicaciones de iluminación personalizadas que cumplen rigurosamente con los requisitos específicos de diversas industrias pesadas y logísticas.
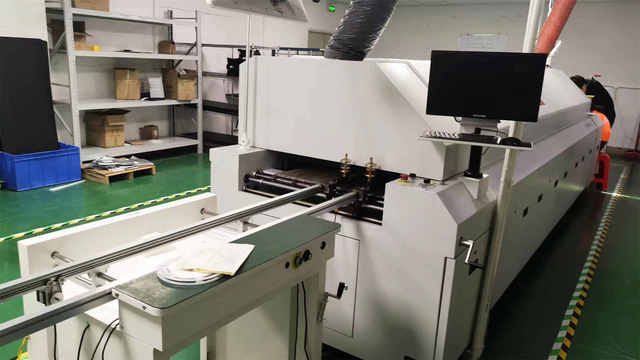
Comprometidos firmemente con la innovación y la calidad integral, Ningbo Jia Lighting Co., Ltd. integra tecnología LED de alta eficiencia, diseño óptico optimizado de precisión y procesos estrictos de control de calidad bajo la norma ISO9001 para garantizar un rendimiento estable y una larga vida útil en todos sus productos. Nuestras soluciones de iluminación están diseñadas para proporcionar un brillo excelente, un funcionamiento confiable y un consumo energético reducido, ayudando a las empresas a crear entornos de trabajo sustancialmente más seguros y productivos.
Como proveedor líder en soluciones de iluminación energéticamente eficientes para fábricas y naves industriales, Jia Lighting mejora continuamente su tecnología de productos y capacidades de fabricación para respaldar a los clientes globales con soluciones de iluminación avanzadas. Ofrecemos servicios de personalización flexibles (OEM/ODM), permitiendo a nuestros socios y distribuidores desarrollar sistemas de iluminación perfectamente adaptados a plantas de fabricación, centros logísticos subterráneos, talleres de ensamblaje, depósitos comerciales y grandes espacios subterráneos.
A través de nuestra experiencia de producción profesional, innovación técnica constante y un servicio altamente enfocado en el cliente, Ningbo Jia Lighting Co., Ltd. tiene como objetivo consolidarse como el socio de iluminación más confiable para empresas industriales, distribuidores globales y contratistas de proyectos de construcción en todo el mundo. Al entregar soluciones de iluminación industrial LED inteligentes, ayudamos activamente a nuestros clientes a lograr operaciones eficientes, reducir costes operativos de energía y fomentar el desarrollo sostenible en el entorno industrial moderno.
Respuestas técnicas detalladas para ingenieros de proyectos, contratistas de obras subterráneas y departamentos de compras industriales.
Las áreas de sótano están sujetas a una humedad constante y a la condensación debida al diferencial térmico con el exterior. Las luminarias con un índice de protección IP65 o IP66 garantizan que el polvo fino de la actividad logística y la condensación de agua no penetren en los componentes electrónicos críticos (como los chips LED y el driver), evitando fallas prematuras y garantizando la seguridad eléctrica total contra descargas.
Para pasillos estrechos formados por estanterías altas en almacenes subterráneos, se recomienda la utilización de ópticas de haz lineal o elíptico (por ejemplo, 60° o 90° de ángulo concentrado). Esto reduce drásticamente el deslumbramiento de los operadores de montacargas al mirar hacia arriba y dirige de forma eficiente los lúmenes al suelo y a los frentes de los palés, minimizando el desperdicio de luz en las partes superiores.
Nuestras luminarias UFO LED y de bahía alta están diseñadas con carcasas de aluminio fundido a presión de alta densidad estructural. Además, integramos canales de aire físico entre el driver y la placa LED para generar una disipación pasiva de alto rendimiento. Esto evita la acumulación de calor térmico, que es la principal causa del fallo prematuro en componentes LED de baja calidad en sótanos mal ventilados.
A diferencia de los sensores de infrarrojos (PIR), los sensores de microondas detectan el movimiento incluso detrás de obstáculos ligeros y en condiciones de alta humedad o polvo en suspensión. En los sótanos comerciales o industriales, esto permite mantener una iluminación mínima de seguridad (por ejemplo, al 10%) y elevarla al 100% solo cuando se detecta el paso de personal o vehículos de carga, maximizando el ahorro energético hasta en un 80%.
Nuestros productos cuentan con certificaciones internacionales que avalan su idoneidad en diversos mercados mundiales, incluyendo los estándares CE y RoHS para el mercado europeo, niveles de hermeticidad certificados IP65, IP66 e IP68, y pruebas de resistencia al impacto mecánico IK10, lo que asegura el cumplimiento de las normativas de seguridad laboral más exigentes.
Complete la infraestructura de su sótano y zonas de producción industrial con luminarias de seguridad, bandas LED y sistemas inteligentes.

 Iluminación Jia