Dispositivos y luminarias optimizadas con las certificaciones más estrictas del mercado global.
Tendencias y dinámicas del mercado B2B a nivel global.
A nivel global, la industria de la iluminación ha experimentado un cambio de paradigma impulsado por la necesidad urgente de sostenibilidad y el avance tecnológico de la Industria 4.0. Las luminarias tradicionales de alta descarga (como los halogenuros metálicos y el vapor de sodio a alta presión) están siendo sustituidas de forma acelerada por soluciones de luz LED de alto rendimiento. Este cambio no responde únicamente a la eficiencia energética, sino al control adaptativo, la durabilidad estructural en condiciones severas y la integración de sensores inteligentes de última generación.
El mercado industrial en zonas comerciales y de logística demanda un rendimiento luminoso que supere los 150 lumens por vatio (lm/W). Las regulaciones de emisiones de carbono y los códigos de edificación ecológica (tales como LEED, DLC Premium en América del Norte y los estándares ErP en la Unión Europea) obligan a las empresas multinacionales a actualizar sus plantas de manufactura a soluciones inteligentes que disminuyan el Costo Total de Propiedad (TCO).
China, particularmente los clústeres industriales de la provincia de Zhejiang como Ningbo, se ha posicionado como el núcleo global de la cadena de suministro de iluminación industrial. La ventaja competitiva de las fábricas chinas no reside exclusivamente en los costos de mano de obra, sino en una integración vertical incomparable de la producción de componentes. Desde la fundición a presión de las carcasas de aluminio para disipación térmica, pasando por el diseño de lentes ópticas de precisión en policarbonato, hasta el ensamblaje de placas de circuito impreso (PCB) con tecnología de montaje superficial (SMT).
Esto permite a las fábricas chinas realizar prototipos en tiempo récord, adaptar los productos mediante pruebas fotométricas avanzadas (esferas de integración e instalaciones de goniofotómetro) y ofrecer productos bajo diseño OEM/ODM con una relación calidad-precio difícil de replicar en otros mercados.
Diferentes entornos exigen diferentes niveles de protección e ingeniería óptica.
Luminarias herméticas diseñadas para evitar la acumulación de polvo y soportar procesos continuos de desinfección química. Cuentan con difusores especiales y certificaciones IP de alta resistencia para garantizar la inocuidad.
Para plantas petroquímicas, mineras o silos de grano donde los vapores inflamables o polvos en suspensión representan un peligro latente. El diseño antideflagrante y a prueba de explosión evita cualquier chispa interna que pueda propagarse al exterior.
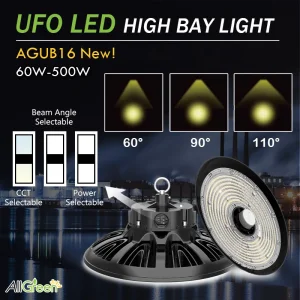
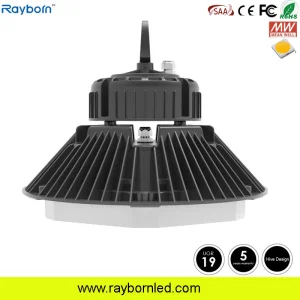
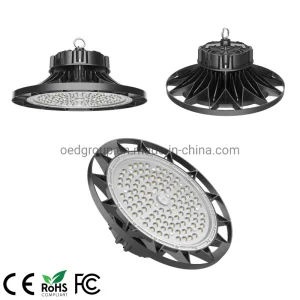
Uso de campanas UFO LED integradas con sensores de presencia microondas y sistemas regulables 1-10V o DALI. Esto asegura que la luz solo funcione a máxima potencia en los pasillos donde se detecta actividad de carretillas elevadoras o personal.
Ningbo Jia Lighting Co., Ltd. es un fabricante profesional de iluminación LED especializado en la investigación, desarrollo, producción y suministro de soluciones de iluminación industrial de alto rendimiento. Como fabricante confiable de iluminación industrial LED inteligente, la empresa se enfoca en proporcionar sistemas de iluminación eficientes energéticamente, duraderos e inteligentes para fábricas, almacenes, instalaciones comerciales y aplicaciones industriales exigentes.
Con una amplia experiencia en tecnología LED y manufactura, Jia Lighting desarrolla soluciones ópticas avanzadas diseñadas para mejorar la visibilidad, la seguridad y la eficiencia operativa en los entornos industriales más hostiles del mundo. El catálogo de productos cubre sistemas de iluminación para bahías altas tipo UFO, iluminación a prueba de explosiones para laboratorios, proyectores de exterior de mástil alto para estadios o puertos, e iluminación móvil para maquinaria pesada.
Comprometida con la innovación tecnológica y el control de calidad riguroso, Jia Lighting integra chips LED de alta eficacia (como Lumileds o Osram) junto con controladores de primera marca mundial (como Meanwell o Inventronics), garantizando una vida útil prolongada con mínimos niveles de degradación lumínica a lo largo de los años.
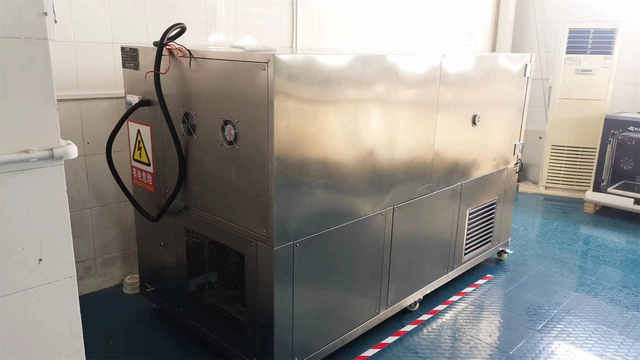
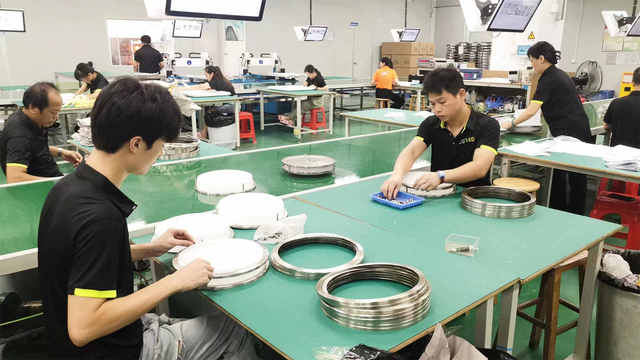
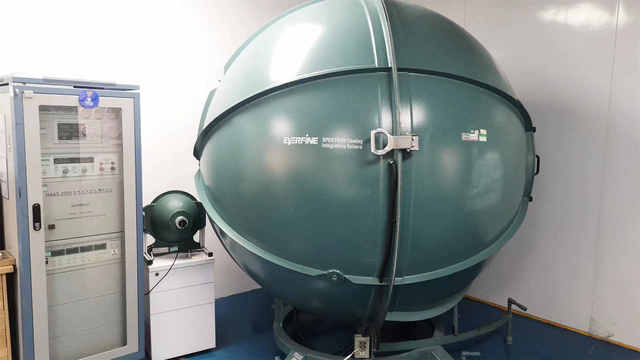
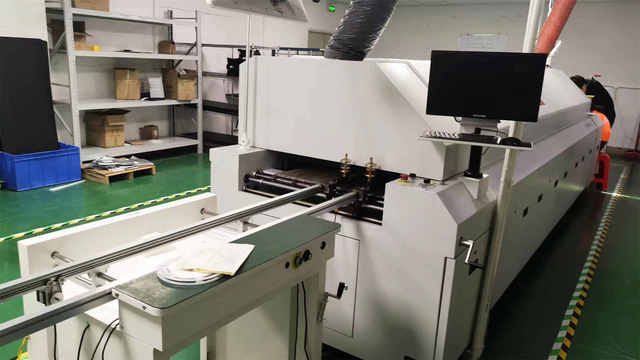
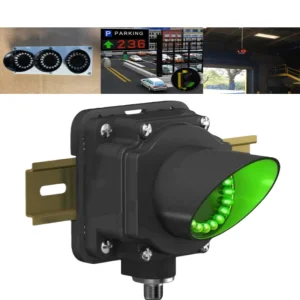
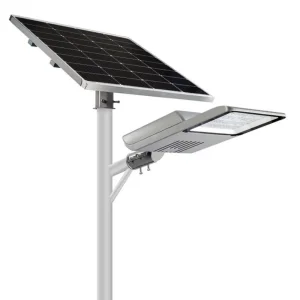
Luminarias de alta potencia y señalización de seguridad para entornos industriales.
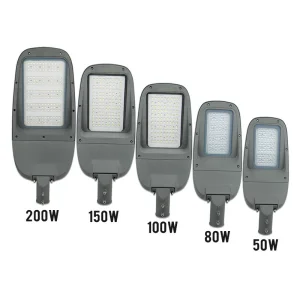
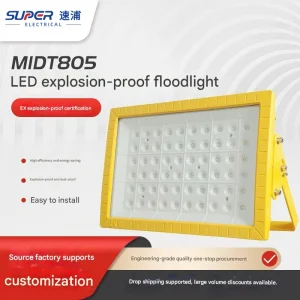
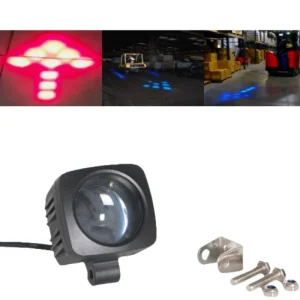

Aspectos fundamentales que todo departamento de compras técnico debe analizar en su cadena de suministro.
Al seleccionar un exportador o fábrica de iluminación LED industrial, no solo debe evaluarse el costo por unidad de luminaria. La verdadera rentabilidad se determina tras analizar diversos factores técnicos clave:
El talón de Aquiles de la tecnología LED de potencia es la temperatura de unión del chip (Tj). Un diseño térmico ineficiente reduce exponencialmente el tiempo de vida y la estabilidad cromática del LED. Busque fabricantes que utilicen carcasas de aluminio fundido a presión ADC12 con diseños de aletas abiertas que optimicen la disipación pasiva por convección natural.
Los integradores de proyectos valoran enormemente la versatilidad de inventario. La integración de interruptores DIP seleccionables (3CCT / Power Select) permite que una sola luminaria se configure en el sitio de instalación en tres temperaturas de color diferentes (por ejemplo, 3000K, 4000K o 5000K) y varias potencias. Esto reduce drásticamente los costos de almacenamiento y facilita el mantenimiento a largo plazo.
Las redes eléctricas industriales suelen sufrir fluctuaciones severas de voltaje debido al arranque de maquinaria pesada. Un proyector o campana LED industrial fiable debe contar con un controlador dotado de un sistema de protección contra sobretensiones (SPD) integrado de al menos 6kV o 10kV, capaz de absorber picos de tensión sin dañar los semiconductores.
Respuestas de expertos a las dudas técnicas y logísticas habituales.
 Iluminación Jia